CNC-Bearbeitung von Carbonfaser: Bohrungen, Kanten und Toleranzen
Regeln für die Bearbeitung von Carbonfaserteilen: Kanten, Bohrungen, Delamination, Spannung und was die Zeichnung vor dem CNC festlegen muss.
Das ist das Bearbeitungsbriefing von MASTERMATE vor dem Angebot für eine geschnittene Platte oder einen Halter. Es ist Prozesshilfe, keine gemessene Toleranz eines benannten Teils.
Die Steifigkeit kommt weiter aus dem Lagenplan. Klären Sie den in der Laminat-Anleitung, bevor Sie Toleranzbudget in eine Bohrung stecken. Allgemeinere Geometrie steht in Konstruktion von Carbonfaserteilen.
1. CNC für Plattengeometrie, nicht für jede Form
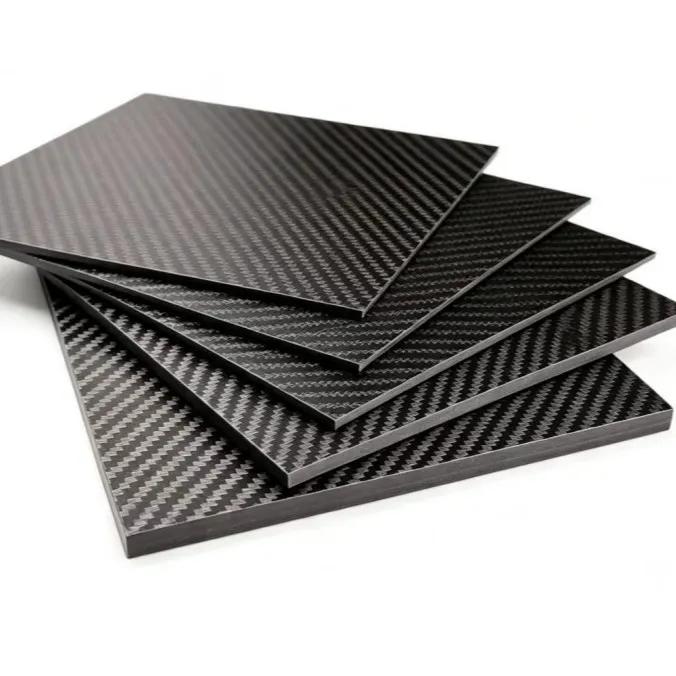
Besäumen und Bohren passen zu flachen oder leicht gewölbten ausgehärteten Laminaten: Platten, Halter, Distanzstücke und Rahmen aus Tafelware. Tiefe 3D-Schalen, durchgehende Fasern um eine Krümmung und Teile, deren Festigkeit von einer ungebrochenen Formfläche abhängt, sind meist eine Formfrage. Fasern nur zu schneiden, um die Form zu erzeugen, ist eine andere Konstruktion. Schreiben Sie in die Anfrage, welche davon Sie brauchen.
2. Bohrungen versagen öfter durch Delamination als durch den Durchmesser
Carbonlagen sind in Faserrichtung fest und zwischen den Lagen leicht zu spalten. Beim Durchbruch können die letzten Lagen abheben statt geschnitten zu werden. Dieses Push-out ist der Fehler, auf den Verbund-Bohrhinweise zielen; Peel-up kann auch am Eintritt auftreten [1]. Eine Opferunterlage, ein scharfer Verbundbohrer und ein Vorschub ohne Verweilen am Austritt wirken auf diesen Mechanismus. Sie garantieren allein keinen Durchmesser.
| Entscheidung | Warum sie zählt |
|---|---|
| Randabstand | Eine Bohrung zu nah an der freien Kante lässt einen schmalen Steg, der längs der Fasern spaltet |
| Unterlage oder Stapelstütze | Stützt die Austrittslage, damit der Bohrer schneidet statt abzuheben |
| Senkung | Entfernt außen lokal Lagen; ausdrücklich bemaßen, keine Metallsenktiefe annehmen |
| Faserachse auf der Zeichnung | Die schwache Richtung des Laminats entscheidet, wohin ein Riss läuft |
3. Keine Metalltoleranz auf ein Laminat kopieren
Die Dicke eines ausgehärteten Laminats schwankt mit Harzgehalt und Härtung. Ein Bohrungsdurchmesser wandert mit Werkzeugverschleiß und Rückfederung. Eine universelle Werkstoleranz in Millimetern oder Mikrometern würde überziehen, was eine Zeichnung fordern kann. Bemaßen Sie nur die kritischen Maße, prüfen Sie sie an einem seriennahen Muster und schreiben Sie das Abnahmeverfahren in den Auftrag. Allgemeine Metall-Toleranzsysteme sind keine Carbonfaser-Werkstoffnorm.
4. Was die Datei enthalten soll
- STEP für den Körper oder DXF für eine flache Kontur, mit Einheiten.
- Ein Bezugssystem und die Maße, die für die Passung kritisch sind.
- Fertigdicke oder die Lagerplatte, die Sie akzeptieren.
- Die 0°-Faserrichtung relativ zu einer Kante.
- Bohrungsdurchmesser, Senkungen und den nötigen Mindest-Randabstand.
- Menge und ob die Erstmuster nur der Passung oder einer gemessenen Freigabe dienen.
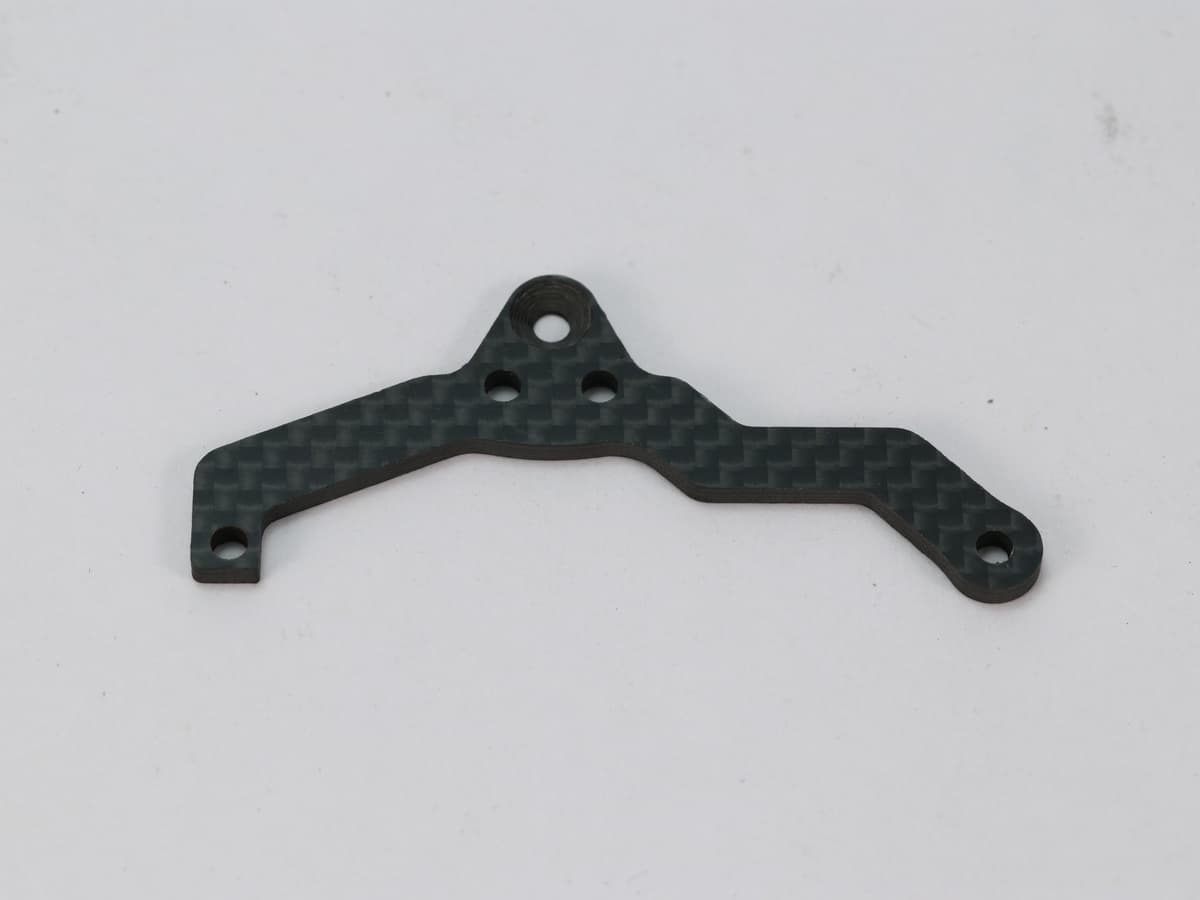
Fordern Sie das Angebot über Carbonfaser-Sonderteile an. CNC-fähige Carbonfaserplatte ist die übliche Ausgangsform. Ein CNC-geschnittenes Teil zeigt die Konturbearbeitung dieses Textes; Laminat und Toleranzen setzt weiterhin Ihre Datei.
Hält jede Carbonfaser-Bohrung ±0,05 mm?
Nein. Der Durchmesser hängt von Laminat, Werkzeugzustand, Unterlage und Vorschub ab. Vereinbaren Sie die kritischen Maße am Muster statt eine Metalltoleranz zu kopieren [1].
Warum bricht die Rückseite einer Bohrung aus?
Die letzten Lagen können beim Austritt abheben. Diese Delamination wird durch eine gestützte Austrittsseite und einen scharfen Verbundbohrer reduziert, nicht durch den Durchmessertoleranz allein [1].
Soll eine 3D-Schale aus Platte gefräst werden?
Nur wenn die Konstruktion wirklich eine bearbeitete Platte oder ein besäumtes Laminat ist. Eine Form mit durchgehenden Fasern um eine Krümmung ist eine Formfrage. Schreiben Sie die Geometrie in die Anfrage.
Sources & Further Reading
Wie dieser Leitfaden erstellt wurde
Hinweise zu Delamination und Werkzeugen folgen veröffentlichter Verbundbearbeitung, einschließlich der Bohnhinweise von Sandvik Coromant. Keine Bohrungstoleranz, kein Kantenausbruch und keine Taktzeit in diesem Text ist ein MASTERMATE-Prüfergebnis.
Benötigen Sie kundenspezifische Carbonfaser-Produkte?
Unser Engineering-Team unterstützt Marken weltweit bei der Entwicklung von OEM-Carbonfaser-Lösungen mit niedrigen MOQs und schnellem Prototyping.
Fordern Sie noch heute ein Angebot an.