Usinage CNC de la fibre de carbone : perçages, bords et tolérances
Règles de conception pour usiner des pièces carbone : bords, perçages, délaminage, bridage et ce que le plan doit fixer avant le CNC.
C’est le brief d’usinage que MASTERMATE utilise avant de chiffrer une plaque ou un support découpé. C’est un guide de procédé, pas une tolérance mesurée sur une pièce nommée.
La rigidité vient encore du plan de drapage. Réglez-le dans le guide stratifié avant de dépenser le budget de tolérance sur un perçage. Les règles de géométrie plus larges sont dans concevoir des pièces carbone.
1. Choisir le CNC pour une géométrie de plaque, pas pour toute forme
Le détourage et le perçage conviennent aux stratifiés cuits plats ou légèrement galbés : plaques, supports, entretoises et cadres découpés dans de la feuille. Les coques 3D profondes, les fibres continues autour d’une courbe et les pièces dont la résistance dépend d’une surface moulée continue sont en général une question de moulage. Couper ces fibres pour créer la forme est une autre conception. Indiquez laquelle dans la demande.
2. Les perçages échouent plus par délaminage que par le diamètre
Les plis carbone sont résistants dans le sens des fibres et faciles à fendre entre plis. À la percée, les derniers plis peuvent se soulever au lieu d’être coupés. Ce délaminage en sortie est le défaut visé par les guides de perçage composite ; un pelage peut aussi apparaître à l’entrée [1]. Un martyr, un outil affûté pour composites et une avance qui ne stationne pas à la sortie agissent sur ce mécanisme. Ils ne garantissent pas à eux seuls un diamètre.
| Choix | Pourquoi il compte |
|---|---|
| Distance au bord | Un perçage trop près d’un bord libre laisse un ligament étroit qui fend selon les fibres |
| Martyr ou appui de pile | Soutient le pli de sortie pour que le foret coupe au lieu de soulever |
| Fraisure | Enlève localement les plis externes ; la coter au lieu de supposer une profondeur métal |
| Axe des fibres sur le plan | La direction faible du stratifié décide où une fissure veut courir |
3. Ne pas copier une tolérance métal sur un stratifié
L’épaisseur d’un stratifié cuit varie avec le taux de résine et la cuisson. Un diamètre percé bouge aussi avec l’usure d’outil et le retour élastique. Publier une tolérance d’atelier universelle, en millimètres ou en microns, exagérerait ce qu’un plan peut exiger. Ne cotez que les dimensions critiques, contrôlez-les sur un échantillon proche de la série et écrivez la méthode d’acceptation dans la commande. Les systèmes généraux de tolérance métal ne sont pas une spécification matériau carbone.
4. Ce que le fichier doit contenir
- STEP pour le volume, ou DXF pour un contour plat, avec les unités.
- Un système de références et les cotes critiques pour l’assemblage.
- L’épaisseur finie, ou la plaque stock que vous acceptez.
- La direction des fibres à 0° par rapport à un bord.
- Diamètres, fraisures et la distance minimale au bord dont vous avez besoin.
- La quantité, et si les premières pièces servent seulement à l’ajustement ou à une acceptation mesurée.
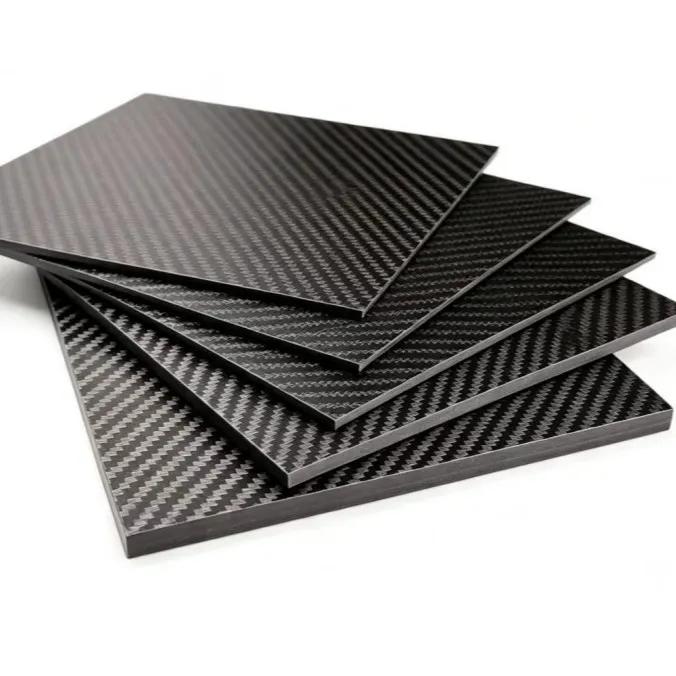
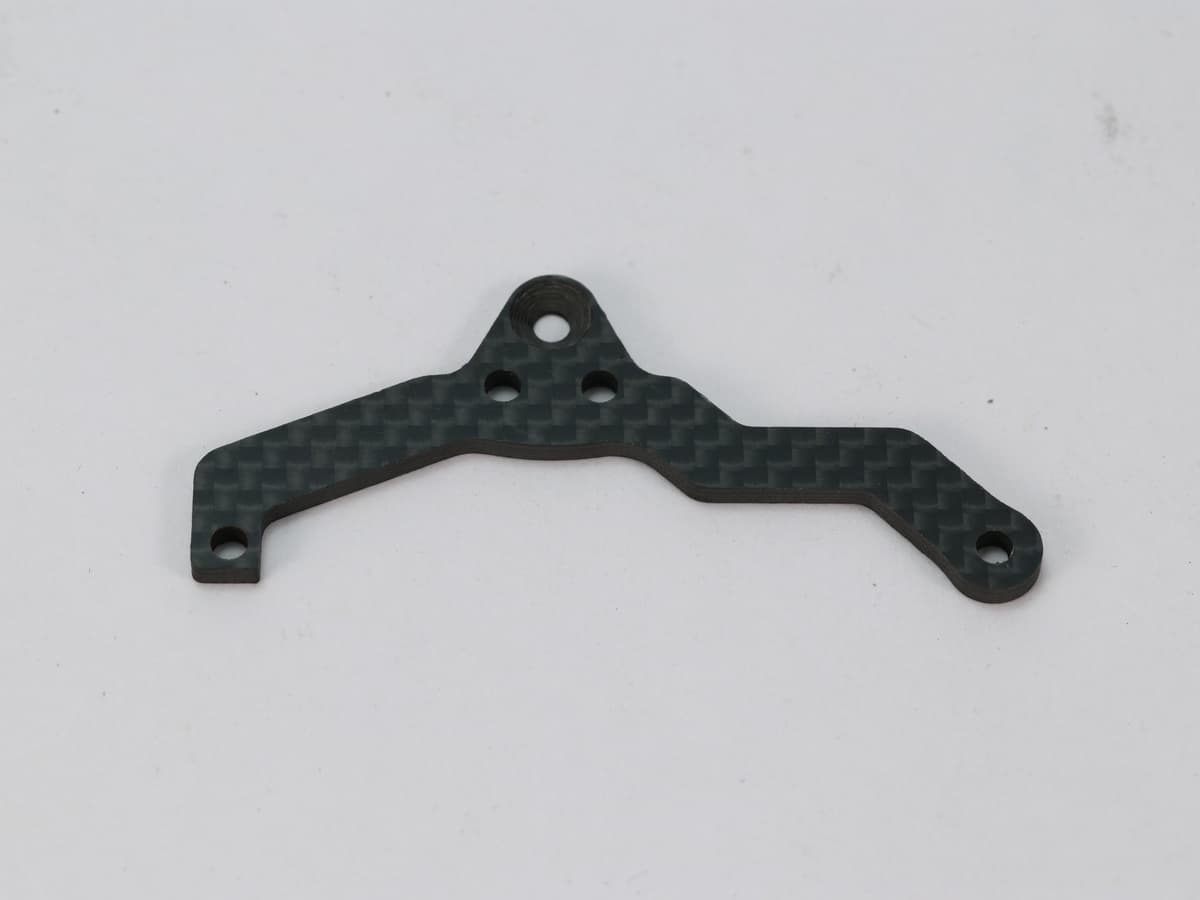
Demandez le devis sur pièces carbone sur mesure. La plaque carbone prête pour le CNC est la forme stock habituelle. Une pièce découpée en CNC illustre le contour décrit ici ; votre fichier fixe encore le stratifié et les tolérances.
Chaque perçage carbone peut-il tenir ±0,05 mm ?
Non. Le diamètre dépend du stratifié, de l’état d’outil, du martyr et de l’avance. Convenez des cotes critiques sur un échantillon au lieu de copier une tolérance d’atelier métal [1].
Pourquoi l’arrière d’un perçage carbone s’écaille-t-il ?
Les derniers plis peuvent se soulever à la sortie. Ce délaminage se réduit en soutenant la face de sortie et avec un foret composite affûté, pas par la tolérance de diamètre seule [1].
Faut-il usiner une coque 3D dans de la plaque ?
Seulement si la conception est vraiment une plaque usinée ou un stratifié détouré. Une forme qui demande des fibres continues autour d’une courbe est une question de moulage. Indiquez la géométrie dans la demande.
Sources & Further Reading
Comment ce guide a été préparé
Le délaminage et l’outillage suivent la pratique publiée d’usinage des composites, dont les notes de perçage Sandvik Coromant. Aucune tolérance de perçage, aucun éclat de bord et aucun temps de cycle de cet article n’est un résultat de contrôle MASTERMATE.
Besoin de produits en fibre de carbone sur mesure ?
Notre équipe d'ingénierie aide les marques du monde entier à développer des solutions OEM en fibre de carbone avec de faibles MOQ et un prototypage rapide.
Demandez un devis dès aujourd'hui.