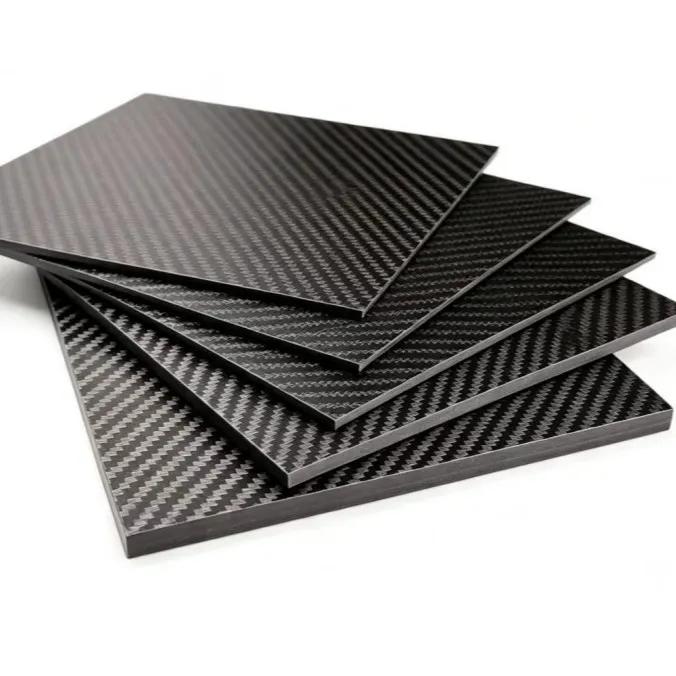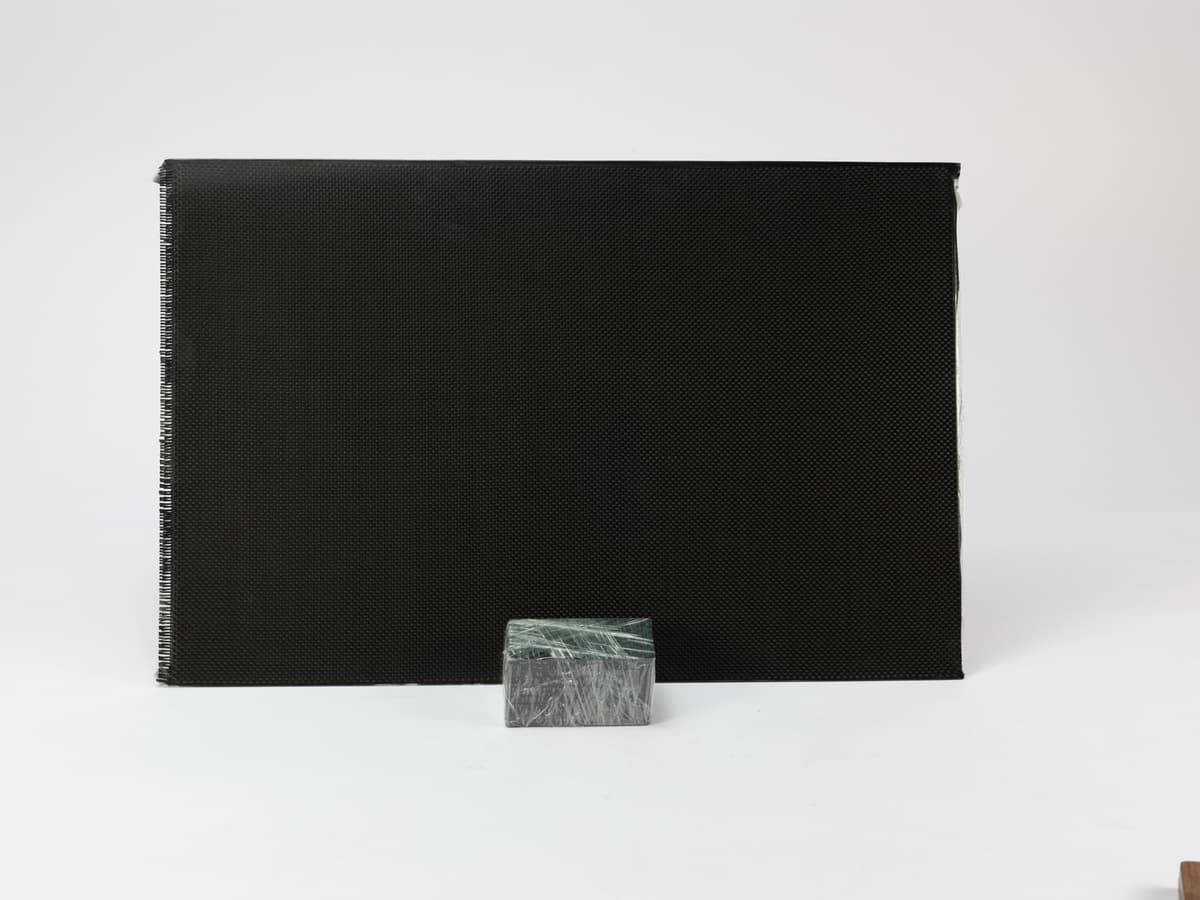
Как делают углеродное волокно? Процесс от PAN до готовой детали
Как производят углеродное волокно — от прекурсора PAN через окисление, карбонизацию, prepreg, компрессионное формование, автоклав, ЧПУ и финишную отделку до готовой детали CFRP.
Этот гайд описывает процесс производства углеродного волокна, который использует и оценивает инженерная команда MASTERMATE — от выбора материала и раскладки до отверждения, ЧПУ-финиша и контроля качества.
Деталь из углеволокна начинается как белая пластиковая нить и заканчивается чёрным, глянцевым, металло-жёстким компонентом. По сути это контролируемый нагрев: пластиковый прекурсор греют по точным стадиям, пока не останется углерод, затем соединяют волокно со смолой и отверждают в форму. Ниже — весь процесс от сырья до готовой детали CFRP.
В кастомных OEM-проектах MASTERMATE обычно подтверждает чертежи, требования к материалу, отделку, допуски, тираж и стандарты инспекции до образцов. Обзор процесса: OEM/ODM manufacturing explained или отправьте чертежи на инженерный разбор.
Шаг 1: Прекурсор (PAN)
Около 90 % углеродного волокна начинается как PAN (полиакрилонитрил) — пластик, вытянутый в тонкое белое волокно; остальное — пек или вискоза (rayon). Качество и стабильность прекурсора во многом задают качество готового волокна — это фундамент всего последующего [1][2].
Шаг 2: Окисление (стабилизация)
Волокна прекурсора нагревают примерно до 200–300 °C на воздухе в контролируемом режиме. Это «стабилизирует» молекулярную структуру — цепи сшиваются, чтобы не расплавиться на гораздо более горячем следующем шаге. На этой стадии волокно меняет цвет с белого на чёрный [3].
Шаг 3: Карбонизация
Стабилизированное волокно попадает в бескислородную печь и нагревается примерно до 1 000–1 500 °C (высокомодульные волокна — выше). Без кислорода оно не сгорает: интенсивный нагрев выгоняет почти все не-углеродные атомы (азот, водород, кислород) в виде газа, оставляя длинные, плотно связанные цепи почти чистого углерода. Именно здесь волокно набирает прочность и жёсткость [3].
Шаг 4: Обработка поверхности и аппрет (sizing)
Свежее углеволокно имеет гладкую, химически инертную поверхность, к которой смола плохо цепляется. Лёгкое окисление поверхности шероховатят и активирует её, затем наносят покрытие sizing — защита волокна и помощь сцеплению с матрицей смолы. Хорошая адгезия на этом этапе делает готовый композит прочным [4].
Весь процесс одним взглядом
- 1. ПрекурсорВытянуть PAN в тонкое белое пластиковое волокно.
- 2. ОкислениеНагрев ~200–300 °C на воздухе для стабилизации; волокно чернеет.
- 3. КарбонизацияНагрев ~1 000–1 500 °C без кислорода; не-углеродные атомы уходят.
- 4. Поверхность + sizingАктивировать поверхность и покрыть для сцепления со смолой.
- 5. Ткань / бобинаСобрать в tow и сплести ткань (саржа 3K/12K, UD и т.д.).
- 6. Prepreg (опционально)Предварительно пропитать ткань контролируемым количеством смолы.
- 7. Раскладка в формуРаскроить слои и уложить в оснастку по направлениям нагрузок.
- 8. ОтверждениеКомпрессионное формование, горячий пресс, вакуумный мешок или автоклав.
- 9. ЧПУ + финишОбрезка, сверление, профилирование, лак, гравировка или печать.
От волокна к ткани и prepreg
После карбонизации и sizing углеволокно всё ещё арматура — ещё не конструкционная деталь. Tow сплетают в ткань (саржа 3K/12K, полотно или однонаправленная лента) либо поставляют как сухую ткань для мокрой раскладки. Для серий с повторяемым соотношением волокно/смола заводы часто делают prepreg: смолу наносят с контролируемым граммажом, частично стадийно отверждают и хранят на холоде до раскладки [5].
Prepreg типичен для авиационных деталей, тонких плоских ламинатов и любых задач, где неравномерный ручной пропиток даёт поры или разброс толщины. Мокрая раскладка удобна для прототипов и части малосерийных форм, но для высокостабильного CFRP по умолчанию — prepreg плюс заданный цикл отверждения.
Раскладка в форму и формование
Следующий шаг — формование: раскрой слоёв, ориентация волокон по ожидаемой нагрузке, укладка в форму или на плоскую плиту. Для плоской карты, плиты или панели выравнивание чаще про эстетику направления плетения. Для кронштейна, трубы или авто-отделки ориентация слоёв напрямую влияет на жёсткость и прочность.
- Открытая форма / плоский пресс — типично для тонких ламинатов, карт и декоративных плоских деталей.
- Сомкнутая (matched) форма — двусторонняя оснастка для контролируемой толщины и поверхности с обеих сторон.
- Вакуумная консолидация — удаляет воздух и уплотняет слои до или во время отверждения.
- Маркеры слоёв и шаблоны — снижают перекос волокон в серийном производстве.
Компрессионное формование и горячий пресс
Компрессионное формование использует нагретый пресс: температура и давление подаются, пока ламинат отверждается. Для многих карбоновых изделий — особенно тонких плоских — это рабочая лошадка: слои или prepreg укладывают между стальными плитами, греют в окне отверждения смолы (часто ~120–130 °C для обычных эпоксидов) и держат под давлением, пока матрица не сшивается в жёсткое тело.
По сравнению с ручным отверждением компрессия улучшает контроль толщины, плоскостность и повторяемость деталь-к-детали. Широко применяется для ламинатов масштаба кошелька, промышленных плоских панелей и серий, где автоклав избыточен, а одной вакуумной консолидации мало.
Автоклав vs другие методы отверждения
Отверждение в автоклаве добавляет вакуумную консолидацию плюс повышенное давление в сосуде. Это авиационный стандарт, когда пористость, качество ламината и механические цели жёсткие. Автоклав не заменяет хорошую раскладку — он её усиливает — но эффективнее выжимает остаточный воздух и лишнюю смолу, чем один вакуум.
| Метод | Типичное применение | Главное преимущество |
|---|---|---|
| Мокрая раскладка при комнатной температуре | Прототипы, простые формы | Низкая стоимость оснастки |
| Горячий пресс / компрессионное формование | Плоские панели, карты, серия | Плоскостность, контроль толщины, скорость |
| Вакуумный мешок + печь | Детали средней сложности | Лучшая консолидация, чем открытое отверждение |
| Автоклав | Авиация, высокопроизводительные ламинаты | Максимальное качество консолидации |
Покупателю стоит согласовать метод отверждения с требованиями к детали. Визитка или рамка номера не нуждаются в той же инфраструктуре, что основной авиационный кронштейн — но оба зависят от правильного выбора смолы, цикла отверждения и пост-обработки.
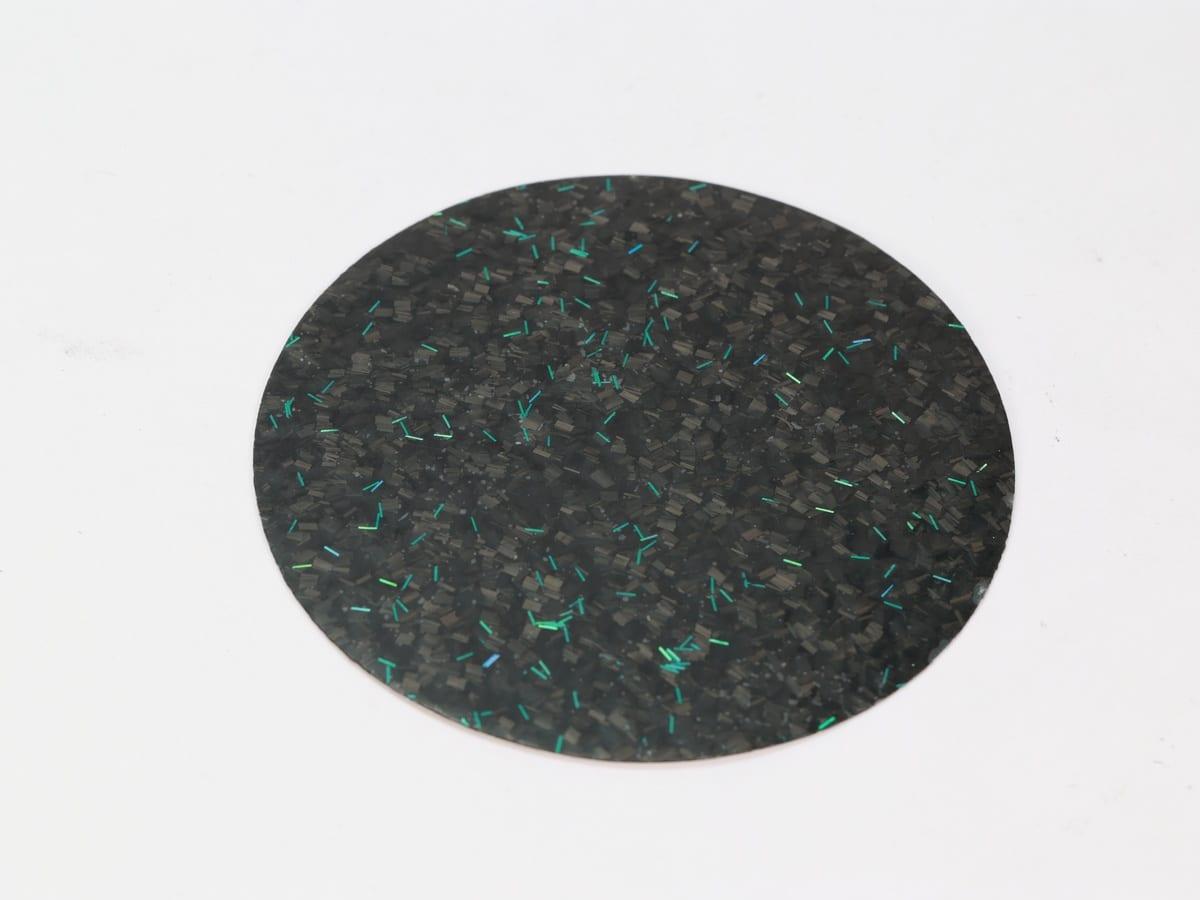
ЧПУ-обработка отверждённого CFRP
Отверждённое углеволокно твёрдое, абразивное и направленно армированное — поэтому ЧПУ-обработка отдельный производственный шаг, а не мелочь «после». Фрезы, станки и свёрла снимают облой, режут контуры, открывают карманы, сверлят отверстия и профилируют кромки до финальных размеров.
- Фрезерование и профилирование — контур для плит, карт, кронштейнов и отделки.
- Сверление — монтажные отверстия и сборочные элементы; геометрия сверла важна, чтобы избежать расслоения.
- Карманы и пазы — для NFC-полостей, вставок или механических интерфейсов.
- Качество кромки — down-cut инструмент, жертвенная подложка и правильные подачи снижают «лохматость» на тонких ламинатах.
Для тонких деталей масштаба кошелька, например карбоновых визиток, ЧПУ задаёт финальный контур CR80, радиус углов и любой карман под NFC. Для более толстых промышленных плит или труб обработка может включать торцевание, пазы и критичные по допуску сопрягаемые поверхности.
Поверхностная отделка и декор
Последний производственный слой — поверхностная отделка: и защита, и эстетика. Сырой отверждённый карбон может быть функциональным, но уязвим к царапинам, УФ-пожелтению или лохматости кромки без правильного финиша.
- Лак (глянец или мат) — защищает плетение и повышает долговечность.
- Покраска или полировка кромки — скрывает срезанные волокна и улучшает тактильность.
- УФ-печать — полноцветные логотипы на тёмном карбоне, часто с белой подложкой.
- Лазерная гравировка — постоянные монохромные метки, серийные номера или переменные имена.
- Тиснение фольгой — металлические акценты на пиках саржи для премиум-брендинга.
Порядок отделки важен. Программа с NFC-полостью и УФ-печатью должна решить, что идёт первым — механообработка, лак, печать или встройка чипа; ошибка последовательности — частый источник брака в кастомных картах и премиум-серии.
Сборка цепочки: одна готовая деталь CFRP
Готовая деталь из углеродо-армированного полимера — результат цепочки, а не одного станка: прекурсор PAN → окисление → карбонизация → sizing → плетение → prepreg или мокрая раскладка → форма → отверждение → ЧПУ → финиш. Поэтому два продукта «carbon fiber» могут вести себя очень по-разному при похожем виде — волокно сопоставимо, а раскладка, маршрут отверждения, механообработка и отделка — нет.
Шире о CFRP как категории материалов — свойства, применения и контекст кастомного производства: хаб Carbon Fiber Reinforced Polymer (CFRP). Связанное: что такое углеродное волокно?, как делают карбоновые визитки и OEM/ODM process explained.
Часто задаваемые вопросы
Вопросы, которые чаще всего задают о том, как делают углеродное волокно.
Как делают углеродное волокно — простыми словами?
Пластиковый прекурсор (обычно PAN) нагревают по стадиям: сначала окисляют около 200–300 °C на воздухе для стабилизации, затем карбонизируют примерно при 1 000–1 500 °C в бескислородной печи, выгоняя всё, кроме углерода. Полученное волокно обрабатывают по поверхности, сплетают в ткань, соединяют со смолой и отверждают в форме в готовую жёсткую деталь (CFRP).
Из чего делают углеродное волокно?
Около 90 % — из PAN (полиакрилонитрил), пластика; остальное — из нефтяного/угольного пека или вискозы. Прекурсор теплом превращается почти в чистый углерод. Готовая деталь также содержит матрицу смолы (обычно эпоксид), которая связывает волокна в жёсткий композит.
Почему углеродное волокно чёрное?
Прекурсор (PAN) белый. На стадии окисления/стабилизации около 200–300 °C молекулярная структура сшивается и материал чернеет. Последующая высокотемпературная карбонизация оставляет почти чистый углерод — тот глубокий чёрный цвет, который вы узнаёте.
Почему производство углеволокна такое дорогое?
Процесс энерго- и времяёмкий: качественный прекурсор, длинное контролируемое окисление, карбонизация при очень высокой температуре в печах с инертным газом, обработка поверхности, затем пропитка смолой и отверждение — многое медленно и жёстко контролируется. Дорогой прекурсор и энергия печей — главные драйверы стоимости, поэтому углеволокно заметно дороже стали или алюминия.
Что такое prepreg carbon fiber?
Prepreg — углеродная ткань, заранее пропитанная на заводе точным, контролируемым количеством смолы. Она даёт более стабильные, качественные детали, чем ручное («мокрое») нанесение смолы, потому что соотношение волокно/смола точное и равномерное. Prepreg обычно требует холодного хранения и нагретого отверждения (часто автоклав или горячий пресс).
Что такое компрессионное формование углеволокна?
Компрессионное формование отверждает ламинат углеволокна в нагретом прессе между плоскими или сомкнутыми формами. Тепло и давление консолидируют слои и отверждают смолу в твёрдую деталь. Широко используется для тонких плоских изделий CFRP: лучше контроль толщины, плоскостность и повторяемость серии по сравнению с открытым комнатнотемпературным отверждением.
Когда для CFRP нужен автоклав?
Автоклав наиболее важен, когда цели по пористости и механике жёсткие — типично авиация и высокопроизводительные конструкционные ламинаты. Многие более тонкие декоративные или полуконструкционные детали можно делать горячим прессом или вакуумным мешком в печи, если процесс валидирован под задачу.
Зачем ЧПУ после отверждения углеволокна?
Отверждённый CFRP жёсткий и абразивный, поэтому финальные размеры, отверстия, карманы и кромки обычно получают фрезерованием, сверлением или обработкой на ЧПУ. Шаг особенно важен для деталей размера карты, сборочных кронштейнов и любых элементов вроде NFC-полости, которые режут после отверждения.
Можно ли перерабатывать углеродное волокно?
Частично, и это сложнее, чем переработка металла. Термореактивный эпоксид в большинстве CFRP нельзя просто расплавить. Методы рециклинга (например пиролиз) извлекают волокна, сжигая смолу, но восстановленные волокна короче и несколько слабее — для применений более низкого класса. Технологии улучшаются, но остаются реальным ограничением углеволокна.
Sources & Further Reading
Нужны индивидуальные изделия из углеволокна?
Наша инженерная команда помогает брендам по всему миру разрабатывать OEM-решения из углеволокна с низким MOQ и быстрым прототипированием.
Запросите коммерческое предложение сегодня.