碳纤维 CNC 加工:孔、边缘与公差的设计规则
碳纤维零件的加工设计:切削边缘、孔位、分层、装夹,以及图纸在 CNC 之前必须写清的内容。
这是 MASTERMATE 在报价切割碳纤维板或支架之前使用的加工说明。它是工艺指引,不是某个零件的实测公差。
刚度仍来自铺层。花公差预算在孔上之前,先看层压设计指南。更广的几何规则在如何设计定制碳纤维零件。
1. CNC 适合板类几何,不是所有形状
CNC 修边和钻孔适合已固化的平板或缓曲面:从板材切出的板、支架、垫片和框架。深三维壳体、纤维连续绕过曲面的零件,以及强度依赖完整模压表面的零件,通常是成型问题。为了做出形状而切断这些纤维,是另一种设计。请在询价里写明你要的是哪一种,不要让工厂从效果图猜测。
2. 孔的失败更多来自分层,而不是直径
碳纤维沿纤维方向强,层间容易劈开。钻头钻透时,最后几层可能被顶起而不是被切断。复合材料钻孔资料把这种出口分层当作主要缺陷;入口也可能出现掀起 [1]。牺牲垫板、复合材料专用锋利刀具,以及不在出口停留的进给,针对的是这个机理。它们本身并不保证直径。
| 选择 | 原因 |
|---|---|
| 边距 | 孔离自由边太近时,窄边会沿纤维劈开 |
| 垫板或叠层支撑 | 托住出口层,让钻头切断它而不是顶起它 |
| 锪沉孔 | 会局部去掉外层;应单独标注,不要默认金属锪沉深度 |
| 图纸上的纤维轴 | 层压板的弱方向决定裂纹倾向 |
3. 不要把金属公差直接抄到层压板上
固化层压板的厚度随树脂含量和固化变化。孔径也会随刀具磨损和材料回弹变化。公布一个通用的车间公差(无论毫米还是微米)会夸大图纸可以要求的内容。只标注关键尺寸,在接近生产的样品上检验,并把验收方法写入订单。一般金属公差体系不是碳纤维材料规范。
4. 文件里应有什么
- 实体用 STEP,平板外形用 DXF,并写明单位。
- 基准,以及与配合有关的关键尺寸。
- 成品厚度,或你愿意接受的板材库存。
- 相对某一条边的 0° 纤维方向。
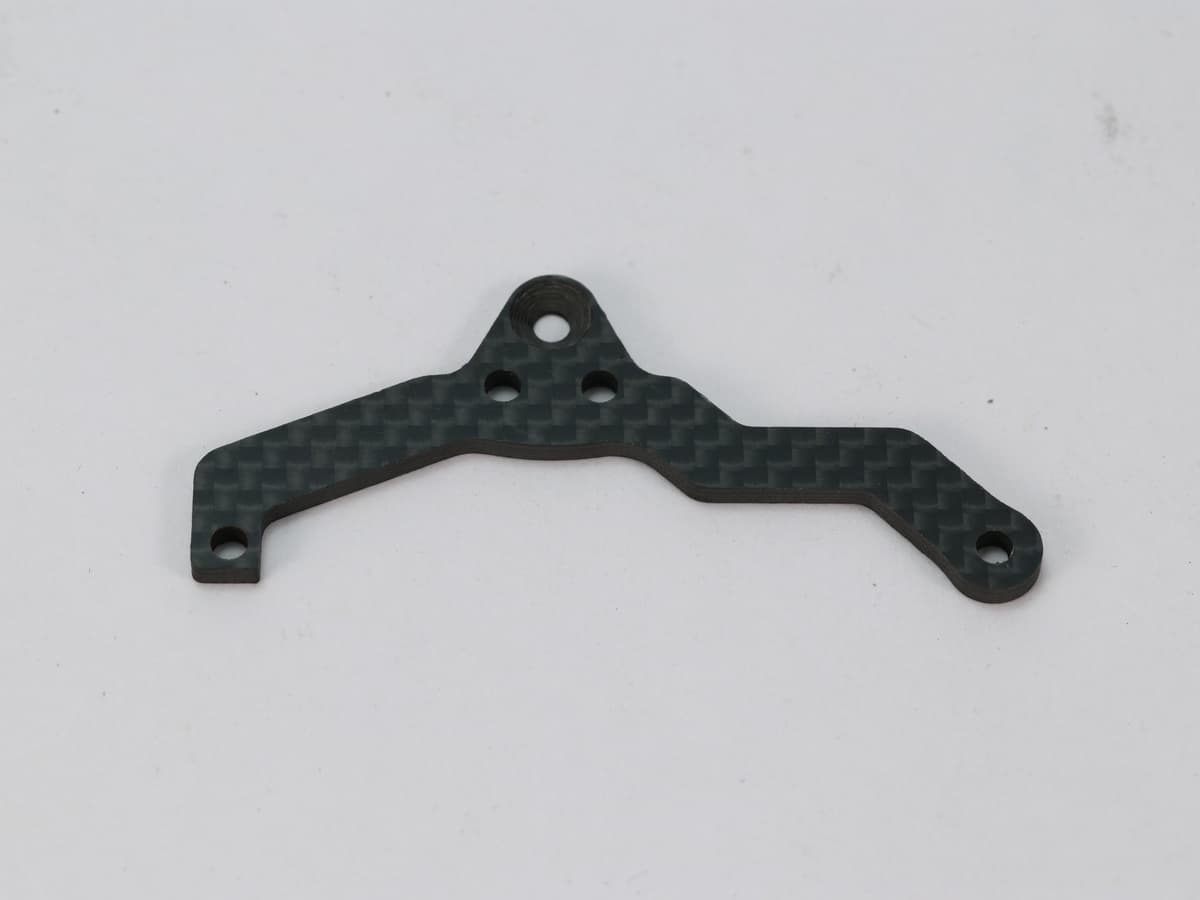
- 孔径、锪沉,以及你需要的最小边距。
- 数量,以及首件只用于试装还是用于测量认可。
在定制碳纤维零件提交询价。这个工艺通常从可 CNC 的碳纤维板开始。定制 CNC 零件展示的是本文所说的外形加工;层压板和公差仍由你的文件决定。
每个碳纤维孔都能做到 ±0.05 mm 吗?
不能。孔径取决于层压板、刀具状态、垫板和进给。请在样品上约定关键尺寸,不要把金属车间公差抄到图纸上 [1]。
为什么碳纤维孔的背面会崩?
钻头出口时最后几层可能被顶起。支撑出口面并使用锋利的复合材料钻头,比单靠直径公差更能减少这种分层 [1]。
三维壳体应该从板上 CNC 切出来吗?
只有设计本身就是加工板或修边层压件时才适合。需要纤维连续绕过曲面的形状是成型问题。请在询价里写明几何类型。
来源与延伸阅读
本指南如何编写
分层和刀具建议遵循公开的复合材料加工实践,包括 Sandvik Coromant 的复合材料钻孔说明。文中没有任何孔径公差、边缘崩缺或节拍是 MASTERMATE 的检验结果。