炭素繊維の CNC 加工:穴、端面、公差の設計規則
炭素繊維部品の加工設計。切断面、穴位置、層間はく離、固定、そして CNC の前に図面が定めるべきこと。
これは MASTERMATE が炭素繊維板やブラケットの切断を見積もる前に使う加工説明である。特定部品の測定公差ではない。
剛性は積層から来る。穴に公差を使う前に積層設計ガイドを確認する。より広い形状規則はカスタム炭素繊維部品の設計にある。
1. CNC は板形状向けであり、あらゆる形状向けではない
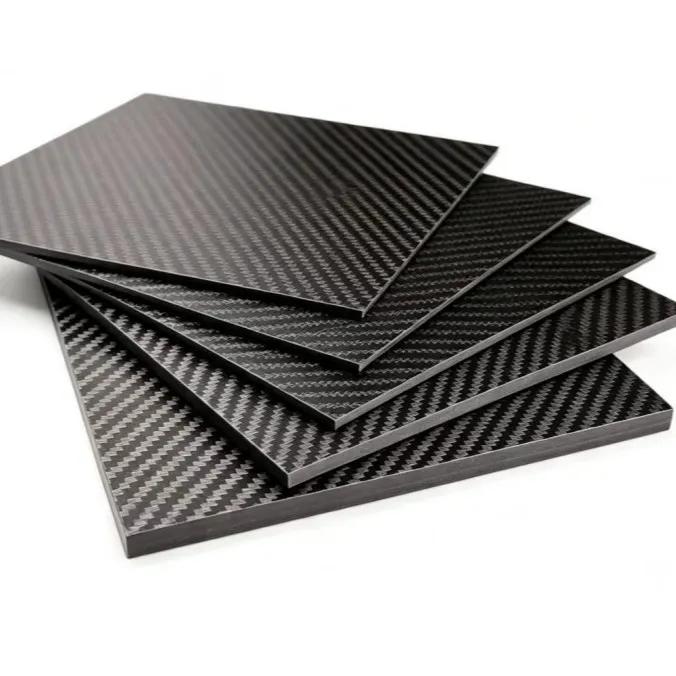
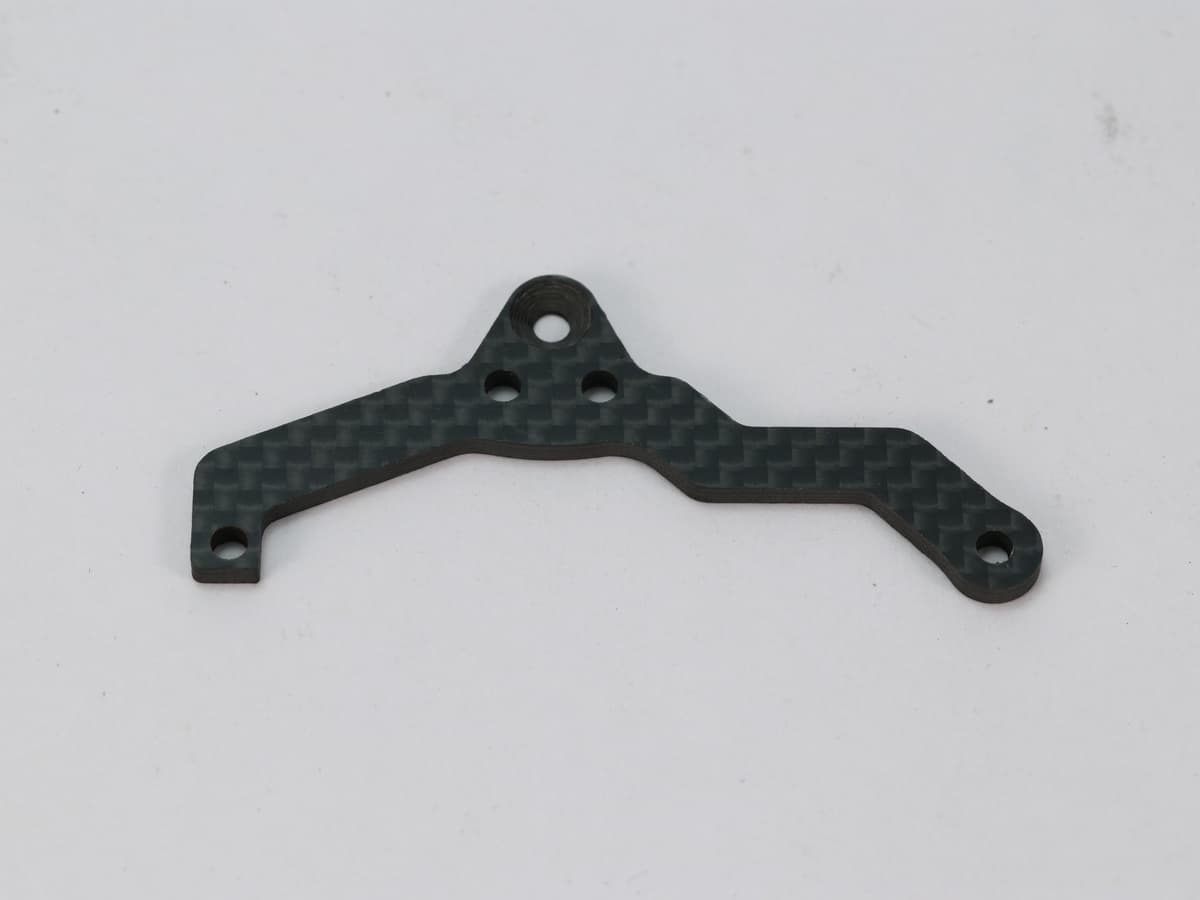
トリムと穴あけは、平らまたは緩い曲面の硬化積層に向く。板、ブラケット、スペーサ、フレームである。深い三次元シェル、曲線に沿って繊維が連続する部品、強度が途切れない成形面に依存する部品は、通常は成形の問題である。形状を出すためにその繊維を切るのは別の設計である。見積依頼にどちらが必要かを書く。
2. 穴の不良は径より層間はく離が多い
炭素層は繊維方向に強く、層間では割れやすい。ドリルが貫通するとき、最後の層は切断されずに持ち上がることがある。複合材の穴あけ資料が扱うのはこの出口はく離であり、入口でもめくれが起きうる [1]。当て板、複合材用の鋭い工具、出口で停留しない送りは、この機構に対する対策である。それだけで径は保証されない。
| 選択 | 理由 |
|---|---|
| 端までの距離 | 自由端に近すぎる穴は、繊維に沿って割れる細い残り代を残す |
| 当て板または重ね支持 | 出口層を支え、ドリルが持ち上げずに切断する |
| 座ぐり | 外側の層を局所的に除去する。金属の座ぐり深さを仮定せず、明示する |
| 図面上の繊維軸 | 積層の弱い方向が、割れの向きを決める |
3. 金属の公差を積層板へコピーしない
硬化積層の板厚は樹脂量と硬化で変わる。穴径も工具摩耗と材料の戻りで動く。ミリでもミクロンでも、普遍的な工場公差を公表すると、図面が要求できることを言い過ぎる。重要な寸法だけを指示し、生産に近いサンプルで検査し、合否方法を注文に書く。一般的な金属公差系は炭素繊維の材料規格ではない。
4. ファイルに入れるもの
- 立体は STEP、平面外形は DXF。単位を書く。
- データムと、はめあいに重要な寸法。
- 仕上板厚、または受け入れ可能な在庫板。
- ある辺に対する繊維 0° の方向。
- 穴径、座ぐり、必要な最小端距離。
- 数量と、初品がはめあいだけか測定承認かを書く。
見積はカスタム炭素繊維部品から依頼する。この工程は通常CNC 可能な炭素繊維板から始まる。カスタム CNC 部品は本文の外形加工の例である。積層と公差はファイルが決める。
すべての炭素繊維の穴は ±0.05 mm を守れるか?
守れない。穴径は積層、工具状態、当て板、送りに依存する。金属工場の公差を写すのではなく、サンプルで重要寸法を合意する [1]。
穴の裏面が欠けるのはなぜか?
出口で最後の層が持ち上がるためである。出口面の支持と鋭い複合材ドリルが、径公差だけよりこの層間はく離を減らす [1]。
三次元シェルを板から CNC で切るべきか?
設計が加工板またはトリムした積層であるときだけである。曲線に沿って繊維が連続する形状は成形の問題である。見積依頼に形状の種類を書く。
Sources & Further Reading
本ガイドの作成方法
層間はく離と工具の説明は、Sandvik Coromant の複合材穴あけ資料を含む公開の加工実務に従う。本文の穴公差、端面の欠け、サイクルタイムは MASTERMATE の検査結果ではない。
カスタムカーボンファイバー製品をお探しですか?
当社のエンジニアリングチームは、低MOQと迅速な試作で、世界中のブランドのOEMカーボンファイバーソリューション開発を支援します。
今すぐ見積もりをリクエスト。