炭素繊維積層設計:繊維方向、剛性と積層構成
0°、90°、±45° が炭素繊維積層板の剛性をどう変えるか、そして見積前に図面へ書くべき項目。
これは MASTERMATE が板材やカスタム部品の図面を受けたときの積層説明です。特定の板の測定剛性ではありません。
在庫板だけなら板材ガイドから。本文は繊維方向と、構造見積の前に必要な情報です。穴や抜き勾配はカスタム部品の設計ガイドを参照してください。
1. 一方向材と織物は役割が違う
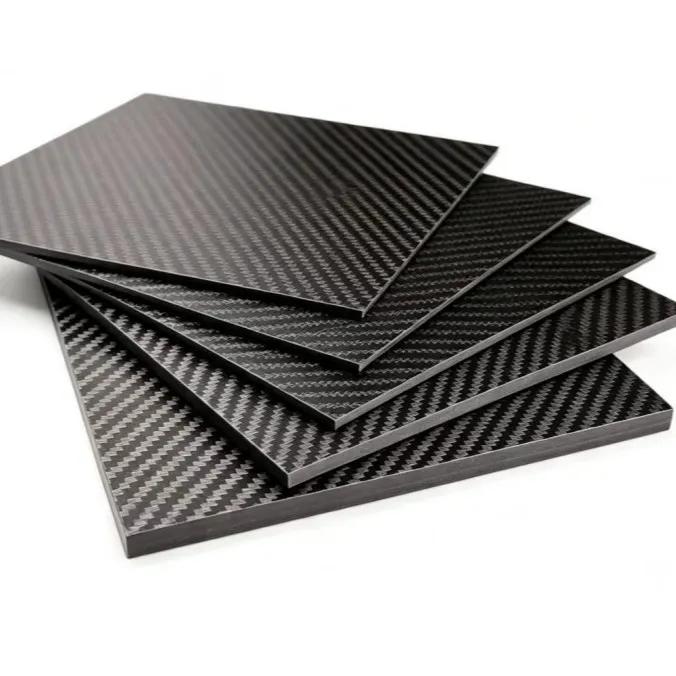
一方向(UD)材は繊維のほぼすべてを一方向に置く。繊維方向は硬く、直角方向は弱い。織物は一層の中に二方向があるが、交差部のクリンプにより、同じ繊維のまっすぐな UD より軸方向剛性は下がる [1][2]。
| 形態 | 向く用途 | 注意 |
|---|---|---|
| UD テープ | 主荷重方向が決まっている | 他の層がなければ繊維直角方向は非常に弱い |
| 織物 | 一層で二方向が必要、または織り目を見せる | クリンプがあり、直繊維より最小曲げ半径が大きい |
| 準等方積層 | 面内荷重が複数方向から来る | 単一荷重向け UD より重くなる |
2. 0°、90°、±45° を目的を持って使う
古典積層理論は各層を繊維方向に硬く直角方向に柔らかいものとして扱い、板厚方向に足し合わせる [1]。現場では次のように考える。
- 0° 層は、図面で定義した長軸方向の引張と圧縮を受け持つ。
- 90° 層は、その軸に直交する面内荷重を受け持つ。
- ±45° の対がせん断を受け持つ。+45° だけで −45° がないとねじり連成が出る。
- 平衡とは +θ と −θ を対にすること。対称とは中央面で鏡像にすることで、曲げ–伸張連成をゼロに近づける [1]。
- 出発点の [0/±45/90]s は面内で準等方と呼ばれることが多い。曲げ剛性は、どの層が外側にあるかで変わる。
3. データシートの数値と積層板の試験を分ける
繊維やプリプレグのデータシートは、その製品と試験法の値である。完成板は角度、繊維体積、ボイド、硬化、試験方向にも依存する。ASTM D3039 は引張、ASTM D7264 は曲げであり、互いに置き換えられず、あらゆる板厚の宣伝強度でもない [3][4]。許容値の作り方は CMH-17 を参照する [2]。
MASTERMATE は炭素繊維板の積層と切断ができる。本文は工場の弾性率、強度、繊維体積率を公表しない。許容値が必要なら、生産前に試験法、試験片方向、積層を合意する。
4. 図面または見積依頼に書くこと
- 基準軸:どの辺が 0° か。
- 積層と材料形態(UD または織物)。工場が提案してよいなら、必要な剛性方向。
- 仕上板厚と、実際に重要な公差。
- 繊維と樹脂が決まっていればそれを書く。未定なら「工場選定、承認要」。
- 荷重を一文で:引張、曲げ、せん断、または組合せ。室温乾燥以外なら環境も。
- 硬化後に平面を保つ必要があるか。これは対称性と工程の問題であり、織り目写真の問題ではない。
カスタム炭素繊維部品から送る。在庫寸法は炭素繊維板。構造積層は在庫と違ってよい。次が機械加工なら、穴位置を固める前にCNC の設計規則を読む。
3K 綾織の表面は準等方を意味するか?
意味しない。綾織は見える織り方、準等方は板厚方向の角度構成である。積層か、満たすべき剛性方向を確認する [1]。
対称積層は必ず平らに硬化するか?
対称は伸張–曲げ連成の主な原因を除く [1]。型、圧力、樹脂流動、不均一な冷却でも反る。平面度は測定要求として別に合意する。
繊維の引張弾性率を板の曲げ弾性率にしてよいか?
いけない。曲げ剛性は中央面から最も遠い層に依存し、ASTM D7264 は繊維データシートの引張試験ではない [1][4]。
Sources & Further Reading
本ガイドの作成方法
方向の効果は NASA RP-1351 と CMH-17 の古典積層理論に従います。本文の弾性率、強度、板厚は MASTERMATE の試験結果ではありません。繊維やプリプレグのデータシートは、特記がない限り多方向の完成積層板の値ではありません。
カスタムカーボンファイバー製品をお探しですか?
当社のエンジニアリングチームは、低MOQと迅速な試作で、世界中のブランドのOEMカーボンファイバーソリューション開発を支援します。
今すぐ見積もりをリクエスト。